Artykuł sponsorowany
Jak stabilne parametry procesu przekładają się na powtarzalność spoin w serii
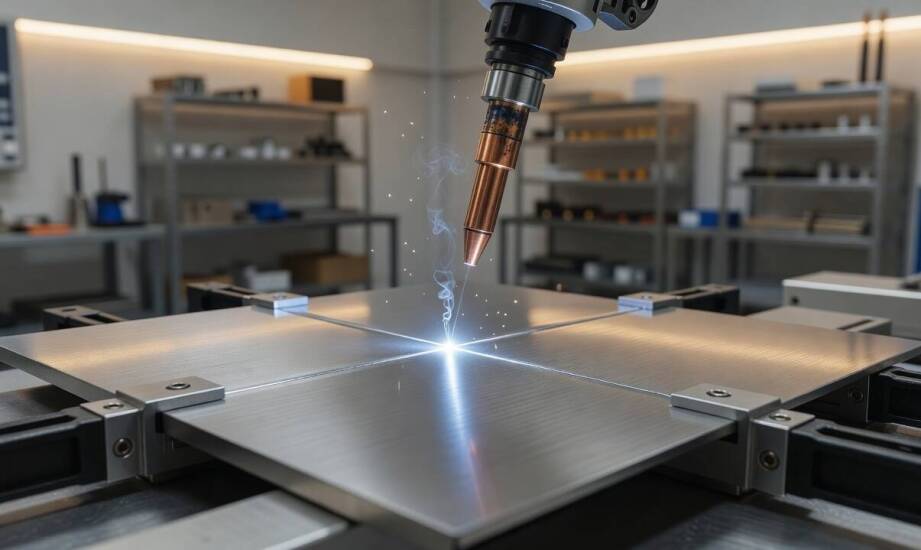
Produkcja seryjna narzuca rygorystyczne wymagania względem powtarzalności każdego detalu opuszczającego linię technologiczną. Jakość spoin uzyskiwanych za pomocą zaawansowanych źródeł światła wynika bezpośrednio z precyzyjnej kontroli parametrów procesu oraz warunków przygotowania elementów. Sama technologia nie gwarantuje braku wad spawalniczych, jeśli brakuje stabilności operacyjnej. Utrzymanie identycznych właściwości mechanicznych i wizualnych w tysiącach egzemplarzy wymaga ścisłego nadzoru nad czynnikami fizycznymi oraz środowiskowymi. Przesunięcie uwagi z samej maszyny na kompleksowe środowisko pracy stanowi podstawę minimalizacji braków. Wymaga to dogłębnego zrozumienia zjawisk zachodzących w strefie topnienia metalu.
Wpływ parametrów wiązki na głębokość przetopu i strefę wpływu ciepła
Wyższa moc wiązki zwiększa głębokość przetopu oraz szerokość strefy wpływu ciepła. Konstruktorzy i technolodzy muszą jednak zachować ścisły balans, ponieważ przekroczenie optymalnej wartości mocy dla danego materiału prowadzi do poważnych wad strukturalnych. Zbyt duża ilość energii dostarczona do złącza skutkuje powstawaniem pęcherzy, wklęśnięć lica lub wyciekiem ciekłego metalu na drugą stronę spoiny. Zjawiska te osłabiają nośność gotowego komponentu i dyskwalifikują go z użycia w maszynach lub pojazdach.
Drugim kluczowym czynnikiem regulującym proces pozostaje dynamika ruchu głowicy względem detalu. Wzrost prędkości przesuwu przy stałej mocy zmniejsza głębokość przetopu i całkowitą szerokość spoiny. Wynika to z faktu, że energia liniowa wprowadzana do materiału zauważalnie maleje. Zbyt niska prędkość powoduje z kolei niepożądane poszerzenie spoiny i rozrost strefy wpływu ciepła. Prowadzi to do ryzyka powstawania porowatości oraz odkształceń termicznych w cienkich blachach.
Ogniskowanie wiązki determinuje gęstość energii w miejscu styku z powierzchnią oraz ostateczny kształt przetopu. Wymiary plamki ogniskowej nie są uniwersalne i muszą zostać precyzyjnie dobrane w oparciu o rodzaj obrabianego materiału oraz specyficzną geometrię złącza. Prawidłowa konfiguracja ogniska umożliwia uzyskanie głębokiej, wąskiej spoiny. Nawet minimalna zmiana położenia soczewki względem powierzchni detalu modyfikuje rozkład ciepła. W seriach produkcyjnych stosuje się precyzyjne systemy pozycjonowania, które gwarantują identyczne odległości robocze dla każdej sztuki.
Przygotowanie detali, warunki środowiskowe i integracja procesu
Niewielkie odchyłki w szczelinie między elementami, pasowaniu krawędzi lub docisku błyskawicznie powodują różnice w geometrii łączenia. Wymiar szczeliny musi być rygorystycznie dostosowany do geometrii konkretnego złącza i specyfiki przetapianego stopu. Zbyt duży dystans sprawia, że wiązka przelatuje przez przerwę bez wystarczającego stopienia materiału podstawowego. Wymaga to idealnego przylegania płaszczyzn już na etapie umieszczania detali w przyrządach mocujących.
Grubość materiału, jego rodzaj oraz stan powierzchni determinują wymagane ustawienia systemu spawalniczego. Różne partie blach czy profili pochodzące z odmiennych wytopów hutniczych mogą wymagać drobnych korekt parametrów. Zmienna przewodność cieplna lub obecność zanieczyszczeń wpływają na zachowanie jeziorka spawalniczego. Kontrola gazu osłonowego, utrzymanie czystości strefy łączenia oraz optymalne odprowadzanie ciepła skutecznie ograniczają porowatość. Wilgoć, resztki chłodziwa lub tlenki na powierzchniach powodują uwięzienie gazów w krzepnącym metalu. Niewłaściwy profil przepływu gazu osłonowego osłabia z kolei barierę chroniącą rozgrzany metal przed utlenianiem atmosferycznym.
Proces łączenia musi stanowić integralny element szerszego łańcucha technologicznego, bazującego na perfekcyjnym przygotowaniu komponentów. Wcześniejsze etapy, takie jak cięcie laserowe lub precyzyjne frezowanie CNC, dostarczają półfabrykaty o odpowiedniej tolerancji wymiarowej. Odpowiednio wdrożone spawanie laserowe wymaga stałych warunków wejściowych dla całej partii towaru. W firmie Amstal proces ten wchodzi w skład szerszego cyklu produkcyjnego. Obejmuje on obróbkę skrawaniem, cięcie blach oraz finalny montaż podzespołów dla odbiorców z sektora motoryzacyjnego czy elektronicznego. Zastosowanie powtarzalnych narzędzi na każdym etapie stabilizuje końcowe efekty.
Stabilny zestaw parametrów maszynowych oraz powtarzalne przygotowanie powierzchni roboczych decydują o ostatecznej jakości spoin. Produkcja seryjna nie wybacza przypadkowości, dlatego procesy poprzedzające samo łączenie materiałów mają decydujące znaczenie. Utrzymanie spójnych wyników wymaga wdrożenia mechanizmów bieżącej kontroli oraz wyeliminowania zmiennych czynników zewnętrznych. Spójne zarządzanie przepływem detali od dostawy materiału po stygnięcie gotowego złącza pozwala uzyskać komponenty spełniające rygorystyczne normy przemysłowe.
Kategorie artykułów
Polecane artykuły

Przewaga konkurencyjna dzięki współpracy z rachunkowym biurem

Kiedy uzdrowiskowy nocleg w Górach Sowich porządkuje wyjazd między zwiedzaniem i odpoczynkiem

Jakie korzyści niesie zakup widłowych wózków od sprawdzonego sprzedawcy?
